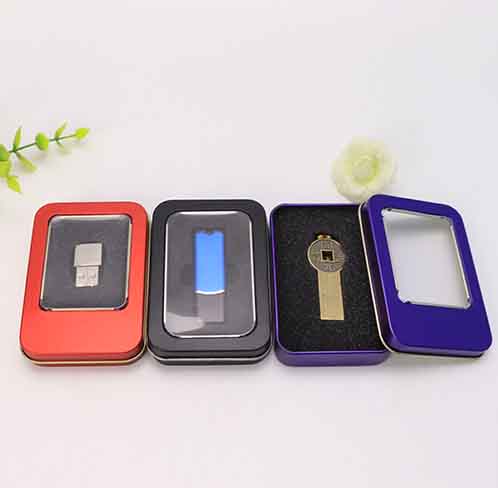
一、尺寸与内托配合(最容易翻车)
先锁定 U 盘实物尺寸(含外壳、含挂绳孔、含 USB 帽),再倒推内托卡位尺寸,一般单边留 0.5–1mm 余量,留太多会晃动、留太少会取不出来
18mm 盒高要算清楚:盒底厚 + 内托厚 + U 盘厚度,翻盖内侧开窗片的粘贴面也要占位,容易顶盖
内托材质决定档次和成本:吸塑托(便宜、批量快)、EVA / 海绵(保护性好、可异形)、纸质卡纸(环保、轻),出口订单优先纸质或 EVA,避免吸塑环保争议
二、开窗结构
开窗膜常见 PET/PVC/ 硬化防刮 PET,PVC 透明度好但环保受限,欧盟订单建议 PET 或硬化 PET
窗口粘贴方式分内贴 / 外贴 / 内嵌三种,内贴看不到胶边更美观但工序难、返工率高;外贴成本低但边缘易翘
窗口边缘要留 2–3mm 安全边,刀模圆角 R1 以上,直角开窗最容易撕裂和起泡
开窗不能压在铰链弯折区,否则开合几十次就开裂 —— 这是翻盖盒最常见的售后投诉
三、铁料与盒型公差
马口铁厚度建议 0.23mm(常规)/0.25mm(手感厚重)/0.28mm(大尺寸),薄料开窗后容易变形
盒身盒盖配合公差控制在 0.3–0.5mm,松了掉盖、紧了开不动;带卡扣的翻盖盒要做开合手感确认样品
内壁镀锡层要完整,铁盒内部接触 U 盘塑料壳的地方建议加纸内衬,避免运输中刮花外壳
四、印刷与颜色(PUV/UV 类工艺重点)
铁盒上直接印 UV 彩墨必须先打白底(满版白墨),否则颜色发灰发脏,这是白盒和彩盒价差的来源之一
一定要签 “实物彩样”,不要只确认设计稿 —— 潘通色号、字体、Logo、条码逐项签,色差控制 ΔE≤2
附着力要做百格测试 + 3M 胶带拉撕,尤其开窗边缘和折弯处,UV 墨最容易在这些位置脱落
套色偏差控制在 0.1–0.2mm,开窗图案与窗口位置的对位误差要单独签样,因为窗口是后冲的,容易偏位遮挡 U 盘 LOGO
五、打样与量产节点
流程:白样(白盒验结构)→ 彩样(验颜色和印刷)→ 签样封存 → 批量。跳过白样直接做彩样,结构问题会被颜色掩盖
定制非标尺寸要收冲压模具费 + 印刷版费,务必问清是否可退、返单是否免收
打样 3–5 天,批量 15–25 天,旺季(Q4、年前)要预留更久
六、认证与出口(你已有 BSCI,但要看客户要求哪一层)
常规:BSCI 验厂、ISO9001、SGS 报告
出口欧盟:RoHS、REACH(重金属 / 邻苯),PVC 窗口和油墨是重点审查项
若客户用于食品 / 化妆品类包装:需 LFGB 或 FDA 食品接触报告
客户若提 “可回收”,包装上要有材质标识,且避免 PVC
七、验收标准建议写进合同
尺寸公差 ±0.5mm;印刷无脏点、无套位偏移、无色差跳批;窗口平整无气泡、无划痕;边角无毛刺锈点;开合顺畅无卡顿;批量抽样做跌落和堆压测试
八、报价时最容易漏的成本
模具 / 版费、窗口膜材料与冲切、内托、单个 OPP 袋 + 隔板、外箱与防潮(海运必须加干燥剂,铁盒生锈投诉多来自这里)、验货费
一句话总结优先级:先定 U 盘和内托,再定开窗位置,最后才谈印刷颜色—— 反过来做,打样必定返工。